Wer die Welt der Antriebstechnik und Antriebsautomatisierung betritt, kommt an SEW-Eurodrive nicht vorbei: Die Produkte des baden-württembergischen Familienunternehmens treiben nahezu alles an, was sich bewegt – vom Gepäcksystem am Flughafen über Paketsortierer im E?Commerce?Logistikzentrum bis zur Fördertechnik in vernetzten Produktionsumgebungen. Möglich machen das rund 22.700 Mitarbeiter in 57 Ländern und 92 Montage- und 18 Fertigungswerken. SEW-Eurodrive investiert kontinuierlich in seine Standorte. So zuletzt u.a. in Graben-Neudorf (Baden-Württemberg, Deutschland) nahe seiner Firmenzentrale in Bruchsal: Hier hat das Unternehmen Ende 2024 eine Smart Factory für die Fertigung von Wellen und Getriebeteilen eröffnet. Wichtiger Bestandteil der Erweiterung ist ein vollautomatisiertes Produktions-Pufferlager (Logistikmodul) in der Halle Nord, bei dem SEW-Eurodrive auf das Intralogistik-Know-how von SIVAplan und auf die Sensorexpertise von Leuze gesetzt hat.
Puffer mit System
Das Logistikmodul – ein vollautomatisches, eingassiges Hochregallager – dient als Produktionspuffer zwischen Zahnrad- und Wellenfertigung sowie Härterei: „Das automatisierte Lager entkoppelt die Bearbeitungsprozesse Weichbearbeitung, Härten und Hartbearbeitung“, erklärt Michael Schütz, Leiter der Härterei von SEW-Eurodrive. „In der Härterei werden die Getriebeteile und Wellen in speziellen Öfen widerstandsfähiger, verschleißfester und langlebiger gemacht.“ Die Dimensionen des aus 70t Stahl gefertigten Lagers sind beeindruckend: Zwei neun Meter hohe Regale erstrecken sich auf mehr als 76m Länge und jeweils fünf Meter Breite. Sie sind doppeltief konstruiert – das heißt, auf jeder Regalseite lassen sich zwei Gestelle hintereinander lagern. Insgesamt bietet das Modul 2.300 Lagerplätze. Zwischen den beiden Regalen arbeiten zwei Regalbediengeräte (RBGs) vollautomatisiert auf einer Verfahrachse. „Die RBGs transportieren die aus der Fertigung angelieferten speziellen Härtegestelle mit den Produkten und geben diese an die Ofenanlage aus. Nach der Härtung werden die Gestelle mit den Wellen und Getriebeteilen ebenfalls wieder über die RBGs eingelagert und bedarfsgerecht zur Weiterbearbeitung ausgegeben“, sagt Christian Langsdorf, Leiter Vertrieb bei SIVAplan. Insgesamt beläuft sich die Förderstrecke auf 152m. Die Regalbediengeräte verrichten dabei Schwerstarbeit: Bis zu 510kg bringt ein Gestell inklusive Material auf die Waage.
Freie Fahrt für mobile Roboter
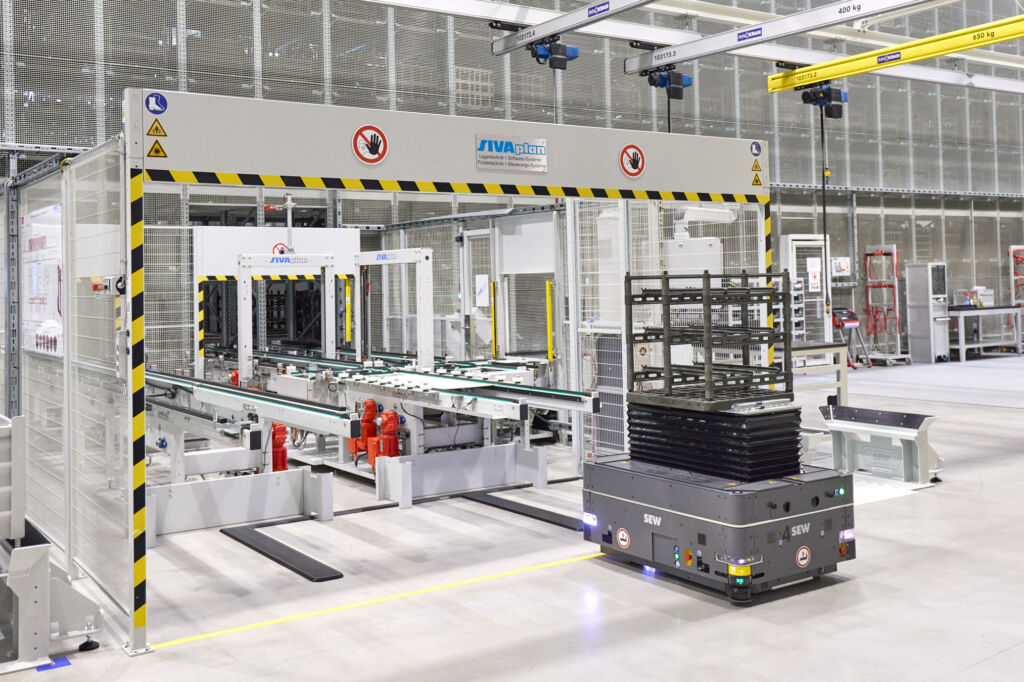
SIVAplan hat als Spezialist für vollautomatische Lagertechnik das Logistikmodul inklusive übergeordnetem Leitsystem schlüsselfertig umgesetzt. Als Generalunternehmer hat das Troisdorfer Unternehmen auch die Implementierung des übergeordneten Leitsystems in Zusammenarbeit mit Procam Steuerungstechnik verantwortet. Es kommuniziert mit allen untergeordneten Maschinen, Anlagen und Fahrzeugen und koordiniert diese. Zudem wickelt das Leitsystem alle Prozesse mit dem übergeordneten ERP-System (SAP) ab. SIVAplan hat so zahlreiche wichtige Kernelemente geliefert, die maßgeblich zum effizienten und autonomen Betrieb der Produktion beisteuern. Wichtiger Bestandteil des Lagers ist dabei die Sensorik von Leuze: „Die Lösungen von SIVAplan und die Sensorexpertise von Leuze ergänzen sich optimal“, sagt Christian Langsdorf. „Wir arbeiten seit vielen Jahren vertrauensvoll zusammen und sind von der Zuverlässigkeit und Qualität der Leuze Sensorik überzeugt. Deshalb setzen wir auch bei neuen Projekten immer wieder auf diese Partnerschaft.“ Die Produkte von Leuze tragen an etlichen Prozessschritten dazu bei, dass bei Ein- und Auslagerung der Gestelle alles sicher und effizient abläuft. Das beginnt bereits bei der Anlieferung der Ware: Mobile Roboter von SEW-Eurodrive transportieren gefertigte Elemente automatisiert ans Hochregallager. Die mobilen Roboter werden über die übergeordnete Leitsteuerung geführt. Oberhalb jeder Materialübergabestation sind zwei Sicherheits-Laserscanner RSL 400 von Leuze installiert, die den Zugang zur Anlage zuverlässig absichern. „Die RSL 400 erzeugen ein vertikales Schutzfeld und geben nach erfolgreicher Anmeldung des mobilen Roboters den Zugang frei. Durch diesen kann der mobile Roboter dann die Ware anliefern. Seitlich neben dem Fahrzeug bleibt der Zugang weiterhin gesichert“, betont Frank Wüster, Sales Manager bei Leuze. Danach übernehmen sie das Material aus der Fertigung. Nach kurzer Fahrt in die Halle übergeben sie die Ladung über vier Ein- und Auslagerstiche – Materialübergabestationen. Sobald der mobile Roboter den geöffneten Schutzfeld-Bereich passiert hat, wird dieses wieder in den ursprünglichen, geschlossenen Zustand zurückgesetzt. Praktisch: Über die integrierte Profisafe/Profinet-Schnittstelle lassen sich die RSL 400 besonders einfach in die Sicherheitssteuerung einbinden.
Konturenkontrolle im Durchlauf
Nach Übergabe des beladenen Gestells durch das FTS wird dieses über die Fördertechnik zu einer Konturenkontrollstation befördert. Leuze Reflexions-Lichttaster des Typs HT25C erfassen die Gestelle und steuern die Fördertechnik. Bei der Konturenkontrolle angelangt, werden die Außenkonturen im Durchlauf über messende Lichtvorhänge des Typs CML 720i erfasst. Die Prüfergebnisse werden über die integrierte Profinet-Schnittstelle ausgeben. Um die Lichtvorhänge zu steuern, ist weitere Leuze Sensorik zur Anwesenheitskontrolle der Gestelle installiert. Ein Vorteil dabei: Diejenigen Lichttaster, die nach vorne in Richtung des Anlieferbereichs detektieren, sind mit einer Warnwestenausblendung konzipiert, wie Frank Wüster erklärt: „Das verhindert Fehldetektionen durch Personen mit Warnweste, die sich vor der Übergabestation aufhalten oder daran vorbeigehen – ein praktisches Feature.“ Ebenfalls Bestandteil der Sensorik an dieser Station sind industrielle IP-Kameras von Leuze: Sie nehmen zusätzlich Bilder der Gestelle auf. Sie sind seitlich und oberhalb der Konturenprüfstation installiert. Die Segmented Transfer Plates schließen die Lücken der Übergabestellen Ihrer Bandförderanlage. Durch einfache Montage sorgen sie für sichere Übergänge, verhindern Staus und Verluste und erhöhen Ihre Betriebssicherheit. ‣ weiterlesen
Weniger Verlust. Höhere Sicherheit.
Lücken sicher überbrücken – mit den Lösungen von Flexco
Sicher ein- und ausschleusen
Damit die Mitarbeiter von SEW-Eurodrive die Möglichkeit haben, Gestelle manuell auszuschleusen und zu prüfen, ist an jeder Materialübergabestation ein Handarbeitsplatz integriert. Sicherheits-Lichtvorhänge MLC 530-SPG sorgen dafür, dass die Ein-/Ausschleusung jederzeit sicher erfolgt. Hervorzuheben ist nicht nur der alleinige Personenschutz, sondern auch das sensorlose Muting über das patentierte Smart-Prozess-Gating (SPG): Dieses Verfahren ermöglicht ein besonders kompaktes und platzsparendes Anlagendesign. Als Trigger für die Aktivierung der Gating-Funktion werden ein von der SPS bereitgestelltes Schaltsignal und die Unterbrechung des Schutzfelds durch das Fördergut genutzt. Dadurch sind keine zusätzlichen, unmittelbar vor- und nachgelagerten Muting-Sensoren erforderlich. Die kompakten Sicherheits-Lichtvorhänge sind auf geringen Platzbedarf ausgelegt, lassen sich über verschiedene Halterungen einfach und schnell montieren sowie fehlersicher per Pin-Belegung steuern. Die installierten MLC 530-SPG vom Typ 4 erfüllen höchste Sicherheitsanforderungen nach EN IEC61496 und erreichen Performance Level PL e sowie SIL 3. „Die Gestelle fahren mitsamt den zu härtenden Werkstücken in die Öfen. Sie sind somit extremen thermischen Anforderungen ausgesetzt. Dadurch können sie sich auf Dauer verformen“, sagt Härtereileiter Michael Schütz. „Deshalb werden die Gestelle nach einer bestimmten Anzahl an Ofendurchläufen automatisch an diese Station ausgeschleust und dort neu vermessen.“
Per Barcode ans Ziel
Nach Vermessung der für die Härterei bestimmten Ware übernimmt eines der Regalbediengeräte das Gestell. Auch hier kommt es auf präzise Prozesse an, damit die Ware ihren vorgesehenen Lagerplatz sicher und zuverlässig erreicht. Positioniert werden die RBGs deshalb über Sicherheits-Barcode-Positioniersysteme FBPS 600i von Leuze, die eine gesicherte Geschwindigkeitsüberwachung mit den Umrichtern der neuesten Generation Movi-C von SEW-Eurodrive gewährleisten. Die FBPS 600i ermöglichen eine sichere Positionserfassung. Position und Geschwindigkeit der RBGs werden permanent in Abhängigkeit vom Anlagenzustand überwacht. Das ist insbesondere erforderlich, weil die zwei RBGs auf derselben Schiene betrieben werden. Außerdem wird die sichere Positionserfassung benötigt, um zwei Personendurchgänge im Hochregallager zuverlässig abzusichern. Das System schaltet dazu die sicheren Hüllkurven der Fahrbereiche um. Durchqueren Personen die Gasse, werden die RBGs in definierten Segmenten „festgehalten“ und überwacht, sodass dies gefahrlos erfolgen kann.
Für die sichere Positionserfassung reicht beim Sicherheits-Barcode-Positioniersystem FBPS 600i nur ein Sensor aus. Das vereinfacht die Integration erheblich und erleichtert den Systemaufbau deutlich. An jedem RBG sind zwei FBPS 600i installiert: Eines zur Positionierung der Hubachse und das andere für die Fahrachse. Die sicheren Barcodepositioniersysteme FBPS 600i können aufgrund der Leseabstände von 50 bis 170mm zum Barcodeband flexibel eingesetzt werden. Mit jedem Scan werden immer mehrere Codes gelesen, die intern redundant verarbeitet werden und dann über die Doppel-SSI-Schnittstelle millimetergenau in der sicheren Anschalteinheit des SEW-Umrichters verarbeitet werden. „Der Scanstrahl ist bewusst schräg positioniert. Durch den schrägen Verlauf und die Bewegung des Gerätes wird so jeder Code an verschiedenen Stellen abgetastet. Das vermeidet Lesefehler durch lokale Verschmutzungen oder Beschädigungen“, sagt Oliver Gortner, Key Account Manager Intralogistik bei Leuze. Diese Lösung ist kompakt und platzsparend und erlaubt eine exakte, sichere Positionierung der RBGs gemäß Performance Level e / SIL 3. Darüber hinaus ermöglicht die sehr kurze Fehlerreaktionszeit von nur 10ms kurze Bremswege und dadurch höhere Geschwindigkeiten. So tragen die FBPS 600i entscheidend dazu bei, die Leistungsfähigkeit des Hochregallagers voll auszuschöpfen – bei minimalem Installationsaufwand und gleichzeitig hohem Sicherheitsniveau.
Kamerabasiert treffsicher ins Fach
Am RBG und in den Regallagerplätzen unterstützt ebenfalls Leuze Sensorik: Reflexions-Lichttaster erfassen die Anwesenheit der Gestelle. Erreicht ein RBG per Barcode-Positionierung den vorgesehenen Lagerplatz, steht die Fachfeinpositionierung an: Das beladene Gestell muss exakt in das vorgesehene Lagerfach eingebracht werden. Hierzu ist an jedem RBG ein kamerabasierter Leuze Sensor IPS 200i mit integrierter Profinet-Schnittstelle montiert. Der kleine, kompakte Sensor eignet sich für Positionieraufgaben von 100 bis 600mm Abstand. Er fokussiert auf einen am Regalträger angebrachten Reflektor. Befindet sich der Marker im Arbeitsbereich des IPS 200i, liefert dieser Absolutwerte an den Kontroller von SEW. So kann das Regalbediengerät das Gestell exakt übernehmen. Eine effiziente Lösung, die mehrere Lichttaster spart.
Fazit
Mit dem vollautomatisierten Hochregallager hat SIVAplan ein technisch hochkomplexes Logistiksystem realisiert, das sich nahtlos in die Produktionsprozesse von SEW-Eurodrive in Graben-Neudorf integriert. Sensortechnik von Leuze ist dabei an nahezu allen zentralen Stellen der Schlüssel für vollautomatisierte und sichere Abläufe. Sie sorgt für eine zuverlässige Absicherung der Materialübergabe, eine präzise Erfassung und Vermessung der Gestelle sowie eine exakte Positionierung der Regalbediengeräte bis ins einzelne Lagerfach. SEW?Eurodrive profitiert so von einem Produktions-Pufferlager (Logistikmodul), das die Fertigung flexibel unterstützt, Lastspitzen abfedert und sich dank einer modularen Auslegung für zukünftige Erweiterungen und Anpassungen eignet.